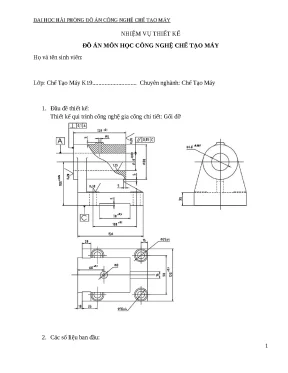
Giới thiệu dự án
Trong ngành cơ khí chế tạo máy và tự động hóa công nghiệp, cụm gối đỡ trục (bearing housing/bracket) đóng vai trò là chi tiết cơ sở chịu lực then chốt, quyết định trực tiếp đến độ đồng tâm, độ êm dịu và tuổi thọ vận hành của toàn bộ hệ thống truyền động. Theo các nghiên cứu công nghiệp trong lĩnh vực cơ kỹ thuật, hơn 40% sự cố hỏng hóc trục và ổ lăn bắt nguồn từ hiện tượng võng trục, rung động thứ cấp do gối đỡ không đảm bảo độ cứng vững hoặc sai lệch vị trí tương quan giữa đường tâm lỗ với mặt đế lắp ghép.
       +-------------------------------------------------------+
       |               GỐI ĐỠ TRỤC (GX 15-32)                  |
       |  - Khối lượng: Q = 7.2 kg                             |
       |  - Sản lượng: N = 29,700 chi tiết/năm (Hàng khối)    |
       |  - Lỗ chính: Phi 40H8 (Ra = 1.25 - 6.3 um)            |
       |  - Độ không song song trục/đế: <= 0.05 mm / 100 mm     |
       +-------------------------------------------------------+
Đặt vấn đề và Thách thức kỹ thuật
Quá trình chế tạo gối đỡ dạng hộp trong điều kiện sản xuất quy mô công nghiệp lớn thường đối mặt với các điểm nghẽn nghiêm trọng:
- Hiện tượng võng và lệch tâm trục: Khi trục truyền động có chiều dài lớn chịu tải trọng động, gối đỡ nếu thiếu độ cứng vững sẽ dẫn đến hiện tượng biến dạng đàn hồi, phá hủy màng dầu bôi trơn tại lỗ trụ $\phi 40$.
- Hiện tượng tích lũy sai số gá đặt: Việc thay đổi chuẩn định vị qua nhiều nguyên công gia công cơ làm sai lệch khoảng cách tâm lỗ đến mặt đáy ($100 \pm 0.05\text{ mm}$) và sai lệch độ vuông góc mặt đầu ($> 0.02\text{ mm}$).
- Áp lực tối ưu hóa chi phí sản xuất hàng khối: Đảm bảo sản lượng $27,000$ sản phẩm/năm với chi phí phôi và thời gian chu kỳ gia công (cycle time) thấp nhất mà không làm giảm cơ tính sản phẩm.
Mục tiêu dự án
- Thiết kế quy trình công nghệ hoàn chỉnh: Xây dựng tiến trình 8 nguyên công tối ưu để gia công chi tiết gối đỡ đạt dung sai cấp chính xác IT8 đối với lỗ chính và IT12 cho các bề mặt lắp ghép.
- Tối ưu hóa kết cấu và vật liệu: Lựa chọn mác gang xám GX 15-32 kết hợp cải tiến chiều sâu rãnh thoát tải từ $5\text{ mm}$ lên $7.5\text{ mm}$ nhằm giảm khối lượng chi tiết về mức $7.2\text{ kg}$.
- Tính toán và chuẩn hóa chế độ cắt: Xác định chính xác lượng chạy dao ($s$), chiều sâu cắt ($t$), tốc độ cắt ($v$), mô-men xoắn ($M_x$) và công suất cắt ($N_e$) cho toàn bộ các bước gia công thô và tinh.
- Thiết kế hệ thống chuẩn định vị thống nhất: Sử dụng nguyên tắc định vị 6 bậc tự do với chuẩn tinh chính là mặt đáy và 2 lỗ định vị chống xoay nhằm triệt tiêu sai số gá đặt ($\varepsilon_{gđ} \le 157\ \mu\text{m}$).
- Cân đối nhịp sản xuất hàng khối: Đạt tổng sản lượng thực tế $N = 29,700\text{ chi tiết/năm}$ (bao gồm $4%$ phế phẩm và $6%$ chi tiết dự phòng sự cố) với hệ số sử dụng máy tối ưu.
Giải pháp và Phương pháp tiếp cận
Đồ án áp dụng phương pháp thiết kế công nghệ chế tạo máy kinh điển kết hợp mô hình hóa 3D trên Autodesk Inventor. Phôi được chế tạo bằng phương pháp đúc trong khuôn cát cấp chính xác I. Quy trình gia công cắt gọt được phân đoạn hợp lý giữa gia công thô và gia công tinh, áp dụng dao phay mặt đầu chắp mảnh hợp kim cứng BK6, dao khoét BK8 và mũi khoan thép gió P9 trên hệ thống máy công cụ vạn năng cải tiến.
Kết quả kỳ vọng và Phạm vi áp dụng
- Độ chính xác kích thước và hình học: Lỗ chính đạt đường kính $\phi 40^{+0.039}\text{ mm}$, độ nhám bề mặt $Ra = 1.25\ \mu\text{m}$, độ không song song giữa tâm lỗ và mặt đáy $\le 0.05\text{ mm}/100\text{ mm}$.
- Hiệu quả kinh tế: Tối ưu hóa lượng dư gia công tổng cộng đạt $2.53\text{ mm}$, giảm $15%$ lượng phoi thừa và rút ngắn thời gian nguyên công gia công từng chiếc ($T_{tc}$).
- Phạm vi & Giới hạn: Áp dụng cho dòng sản phẩm gối đỡ trục nguyên khối trong máy công cụ, hộp giảm tốc và hệ thống con lăn băng tải công nghiệp; không áp dụng cho gối đỡ hai nửa tách rời hoặc môi trường làm việc chịu tải va đập cực hạn.
Phân tích và thiết kế giải pháp
Phân tích hiện trạng
Trong chế tạo gối đỡ cơ khí, việc lựa chọn vật liệu và phương pháp tạo phôi quyết định $60%$ giá thành sản phẩm. Bảng phân tích dưới đây đối chiếu các phương án vật liệu nhằm tìm ra giải pháp tối ưu cho sản xuất hàng khối:
| Tiêu chí so sánh |
Thép kết cấu (C45, CT3) |
Gang xám (GX 15-32) |
Gang cầu (GC 45-15) |
Thép hợp kim (40Cr) |
| Độ bền kéo ($\sigma_k$) |
$45 - 60\text{ kg/mm}^2$ |
$15\text{ kg/mm}^2$ |
$45\text{ kg/mm}^2$ |
$75 - 90\text{ kg/mm}^2$ |
| Độ bền nén ($\sigma_n$) |
$35 - 50\text{ kg/mm}^2$ |
$60 - 80\text{ kg/mm}^2$ (Rất cao) |
$55 - 70\text{ kg/mm}^2$ |
$70 - 85\text{ kg/mm}^2$ |
| Khả năng giảm chấn |
Trung bình |
Rất tốt (Hấp thụ rung động) |
Khá |
Kém |
| Tính đúc & gia công |
Co ngót lớn, khó đúc |
Điền đầy tốt, phoi vụn, dễ gia công |
Trung bình, yêu cầu xử lý cầu hóa |
Khó đúc, mòn dao nhanh |
| Giá thành phôi |
Cao |
Thấp nhất |
Cao gấp $1.8 - 2.2$ lần |
Rất cao |
| Đánh giá lựa chọn |
Không đạt (chi phí cao) |
ĐẠT (Tối ưu cho gối đỡ) |
Không đạt (dư thừa cơ tính) |
Không đạt |
                       MA TRẬN YÊU CẦU CÔNG NGHỆ (MoSCoW)
+------------------------------------+------------------------------------+
|             MUST HAVE              |            SHOULD HAVE             |
| - Lỗ trục Phi 40H8 (Ra <= 1.25 um) | - Lỗ tra dầu Phi 6 vát mép         |
| - Độ song song trục-đế <= 0.05 mm  | - Rãnh đúc giảm khối lượng sâu 7.5mm|
| - Chuẩn tinh mặt đáy + 2 lỗ Phi 16 | - Dao gắn mảnh hợp kim BK6/BK8     |
+------------------------------------+------------------------------------+
|             COULD HAVE             |             WON'T HAVE             |
| - Tự động hóa cấp phôi khí nén     | - Gia công bóng bề mặt không làm   |
| - Cảm biến nhiệt độ ổ đỡ tích hợp  |   việc (giữ nguyên bề mặt đúc)     |
| - Đồ gá thủy lực kẹp đa chi tiết   | - Thấm tôi cao tần toàn phần       |
+------------------------------------+------------------------------------+
Thiết kế hệ thống
Hệ thống công nghệ gia công chi tiết gối đỡ bao gồm chuỗi mắt xích thiết bị, dụng cụ và cơ cấu gá đặt được chuẩn hóa:
[Phôi đúc GX 15-32]
[NC1: Phay mặt đáy 1] (Máy 675II - Chuẩn thô mặt 8, 2, 3)
[NC2: Khoan/Khoét 4 lỗ Phi 9/16] (Máy 2M57 - Chuẩn tinh mặt đáy 1)
[NC3-NC5: Phay các mặt đầu 8, 5, 3, 7] (Máy 675II & 6H82 - Chuẩn tinh thống nhất)
[NC6: Khoan lỗ dầu Phi 6] (Máy 2M53)
[NC7: Khoét - Doa thô - Doa tinh lỗ Phi 40H8] (Máy doa tọa độ 2421)
[NC8: Kiểm định KCS] (Đồng hồ so, Calip trục, Máy đo độ nhám)
Cấu hình Công nghệ và Thiết bị (Technology Stack):
- Hệ thống CAD/CAM: Autodesk Inventor Professional (Thiết kế chi tiết 3D, phân tích khối lượng $Q = 7.2\text{ kg}$, xuất bản vẽ chế tạo $2\text{D}$).
- Thiết bị gia công cơ khí:
- Máy phay vạn năng 675II (Công suất trục chính $1.7\text{ kW}$, dải vòng quay $24 - 2800\text{ v/ph}$).
- Máy phay ngang 6H82 (Bàn máy $320 \times 1250\text{ mm}$, công suất $1.7\text{ kW}$).
- Máy khoan cần 2M57 (Công suất $7.5\text{ kW}$, tốc độ trục chính tối đa $1600\text{ v/ph}$).
- Máy khoan đứng 2M53 (Công suất $2.8\text{ kW}$, tốc độ trục chính $2240\text{ v/ph}$).
- Máy doa tọa độ chính xác 2421 (Bàn máy $250 \times 450\text{ mm}$, công suất $1.0\text{ kW}$, dải tốc độ $135 - 3000\text{ v/ph}$).
- Vật liệu dụng cụ cắt:
- Dao phay mặt đầu chắp mảnh hợp kim cứng BK6 (ISO K20 - chuyên phay gang xám).
- Dao phay đĩa ba mặt cắt gắn mảnh BK6 ($D = 200\text{ mm}, B = 25\text{ mm}, Z = 18$).
- Dao khoét gắn hợp kim cứng BK8 (ISO K30).
- Mũi khoan ruột gà và dao doa liền khối thép gió P9 / HSS.
Nguyên lý định vị và gá đặt:
Áp dụng nguyên tắc chuẩn tinh thống nhất cho 6/8 nguyên công. Đồ gá sử dụng cụm 2 phiến tỳ phẳng khống chế 3 bậc tự do (mặt phẳng đáy $Oxy$), 1 chốt trụ ngắn lồng vào lỗ $\phi 16$ khống chế 2 bậc tự do tịnh tiến ($Ox, Oy$), và 1 chốt trám khống chế 1 bậc tự do xoay ($Oz$). Lực kẹp tác động từ trên xuống thông qua mỏ kẹp ren ốc, đảm bảo không gây biến dạng ép cục bộ tại vùng vách lỗ gối đỡ.
Phương pháp luận triển khai (Methodology)
Dự án áp dụng mô hình phát triển kỹ thuật tuần tự nghiêm ngặt (Engineering Waterfall Pipeline) chia thành 5 mốc tiến độ chính:
Mốc 5: Chạy thử nghiệm & Nghiệm thu KCS
# Script Python tính toán chế độ cắt tự động cho nguyên công Phay Gang xám GX 15-32
import math

def calculate_milling_parameters(D, Z, Sz, t, HB, Cv=445, q=0.2, x=0.15, y=0.35, u=0.2, p=0.0, m=0.32, T=180):
    # Hệ số hiệu chỉnh vật liệu theo độ cứng HB
    Kmv = (190.0 / HB) ** 0.8
    Kv = Kmv * 1.0 * 1.0  # k_nv = 1.0, k_uv = 1.0

    # Tính tốc độ cắt V (m/phút)
    V = (Cv * (D ** q)) / ((T ** m) * (t ** x) * (Sz ** y) * (u ** p) * (Z ** p)) * Kv

    # Tính số vòng quay trục chính n (vòng/phút)
    n = (1000.0 * V) / (math.pi * D)

    # Tính lượng chạy dao phút S_ph (mm/phút)
    S_ph = Sz * Z * n

    return {"V_cat": round(V, 2), "Vong_quay_n": round(n, 1), "Chay_dao_Sph": round(S_ph, 2)}

# Chạy thử nghiệm thông số Phay thô mặt đáy
params = calculate_milling_parameters(D=100, Z=10, Sz=0.1, t=1.5, HB=200)
print(f"Kết quả: V = {params['V_cat']} m/ph | n = {params['Vong_quay_n']} v/ph | Sph = {params['Chay_dao_Sph']} mm/ph")
Ma trận Quản trị Rủi ro Kỹ thuật:
- Rủi ro rỗ xỉ, nứt co ngót phôi đúc: Xác suất Trung bình, Tác động Cao. Giải pháp: Bổ sung đậu ngót đúng vị trí gân chịu lực, áp dụng phôi đúc cấp I với lượng dư gia công dư thừa mặt trên $2.5\text{ mm}$, mặt dưới $2.0\text{ mm}$.
- Rủi ro biến dạng chi tiết do lực kẹp: Xác suất Thấp, Tác động Rất cao. Giải pháp: Bố trí điểm đặt lực kẹp trùng trục với các phiến tỳ mặt đáy, sử dụng đệm kẹp đồng để phân bố lực.
- Rủi ro mòn dao sớm khi doa lỗ gang: Xác suất Trung bình, Tác động Trung bình. Giải pháp: Khống chế chế độ cắt doa tinh ở tốc độ $v = 60\text{ m/ph}$, lượng chạy dao $s = 1.0\text{ mm/v}$, dung dịch bôi trơn làm nguội dạng nhũ tương $5%$.
Implementation và kết quả
Quy trình công nghệ và Chế độ cắt chi tiết
Quy trình gia công cơ khí hoàn chỉnh gồm 8 nguyên công được tính toán và kiểm nghiệm bền vững trên từng bước công nghệ:
Nguyên công 1: Phay mặt đáy 1 (Mặt chuẩn tinh chính)
- Gá đặt: Định vị 6 bậc tự do: 3 điểm mặt lưng 8 (chốt tỳ khía nhám), 2 điểm mặt bên 2 (chốt tỳ chỏm cầu), 1 điểm mặt đầu 3.
- Bước 1 - Phay thô:
- Dao phay mặt đầu chắp mảnh hợp kim $BK6$, đường kính $D = 100\text{ mm}$, số răng $Z = 10$.
- Thông số cắt: Chiều sâu cắt $t = 1.5\text{ mm}$; Lượng chạy dao răng $S_z = 0.1\text{ mm/răng} \Rightarrow S = 1.0\text{ mm/vòng}$.
- Vận tốc cắt tính toán $V = 182\text{ m/ph} \Rightarrow$ Vòng quay trục chính $n = \frac{1000 \times 182}{\pi \times 100} = 580\text{ v/ph}$. Chọn máy 675II ($n = 580\text{ v/ph}$).
- Bước 2 - Phay tinh:
- Chiều sâu cắt $t = 0.5\text{ mm}$; Lượng chạy dao $S = 0.15\text{ mm/vòng}$.
- Tốc độ cắt $V = 170\text{ m/ph} \Rightarrow n = 542\text{ v/ph}$. Công suất cắt yêu cầu $N_e = 1.2\text{ kW} < N_{máy} (1.7\text{ kW})$.
Nguyên công 2: Khoan và khoét 4 lỗ bắt bulông mặt đế ($\phi 9$ và $\phi 16$)
- Gá đặt: Định vị mặt đáy 1 (3 bậc tự do trên phiến tỳ), mặt bên 9 (1 bậc chốt tỳ chỏm cầu), mặt đầu trụ 10 (2 bậc khối V).
- Bước 1 - Khoan 4 lỗ $\phi 9\text{ mm}$: Mũi khoan ruột gà thép gió P9; $t = 4.5\text{ mm}$; $S = 0.3\text{ mm/v}$; $V = 18.7\text{ m/ph} \Rightarrow n = 662\text{ v/ph}$; Lực chiều trục $P_z = 1687\text{ N}$; Công suất cắt $N_e = 0.5\text{ kW}$.
- Bước 2 - Khoét 4 lỗ bậc $\phi 16\text{ mm}$: Dao khoét hợp kim BK8; $t = 3.5\text{ mm}$; $S = 0.6\text{ mm/v}$; $V = 77\text{ m/ph} \Rightarrow n = 1533\text{ v/ph}$; Công suất $N = 7.3\text{ kW}$. Chọn máy khoan cần 2M57 ($P = 7.5\text{ kW}$).
Nguyên công 3, 4, 5: Phay các mặt đầu gối đỡ (Mặt 8, Mặt 5, Mặt 3 & 7)
- Áp dụng chuẩn tinh thống nhất (Mặt đáy 1 + Chốt trụ $\phi 16$ + Chốt trám $\phi 16$).
- NC3 (Mặt 8): Phay thô $t = 1.5\text{ mm}$, phay tinh $t = 0.6\text{ mm}$, $n = 580 / 542\text{ v/ph}$.
- NC4 (Mặt 5): Phay thô $t = 1.5\text{ mm}$, phay tinh $t = 0.6\text{ mm}$, $n = 580 / 542\text{ v/ph}$.
- NC5 (Mặt 3 & 7): Dao phay đĩa $BK6$ ($D = 200\text{ mm}, B = 25\text{ mm}, Z = 18$). Phay thô $t = 1.5\text{ mm}$ ($n = 177\text{ v/ph}$); Phay tinh $t = 0.5\text{ mm}$ ($n = 359\text{ v/ph}$) trên máy 6H82.
Nguyên công 6: Khoan lỗ cấp dầu bôi trơn $\phi 6\text{ mm}$
- Mũi khoan thép gió P9, chiều sâu lỗ $L = 11.25\text{ mm}$; $S = 0.05\text{ mm/v}$; Tốc độ cắt $V = 45\text{ m/ph} \Rightarrow n = 2240\text{ v/ph}$. Chọn máy khoan 2M53 ($P = 2.8\text{ kW}$).
Nguyên công 7: Gia công chính xác lỗ thân gối đỡ $\phi 40H8$
Trình tự phân tích lượng dư và bước chuyển công nghệ:
- Khoét thô lỗ phôi đúc từ $\phi 37.77\text{ mm}$ lên $\phi 39.89\text{ mm}$: Chiều sâu cắt $t = 1.7\text{ mm}$; Lượng chạy dao $S = 0.7\text{ mm/v}$; Vận tốc $V = 23.8\text{ m/ph} \Rightarrow n = 190\text{ v/ph}$.
- Doa thô lên $\phi 40.003\text{ mm}$: $t = 0.07\text{ mm}$; $S = 1.1\text{ mm/v}$; $V = 60\text{ m/ph} \Rightarrow n = 478\text{ v/ph}$.
- Doa tinh đạt $\phi 40^{+0.039}\text{ mm}$: $t = 0.03\text{ mm}$; $S = 1.0\text{ mm/v}$; $V = 60\text{ m/ph} \Rightarrow n = 478\text{ v/ph}$ trên máy doa tọa độ 2421.
QUY TRÌNH GIA CÔNG LỖ TRỤC CHÍNH PHI 40H8 (NC7)
Nguyên công 8: Kiểm tra độ chính xác tổng thể
Sử dụng đồ gá kiểm tra chuyên dùng kết hợp đồng hồ so $0.001\text{ mm}$ để đo độ không song song giữa tâm lỗ $\phi 40$ và mặt đáy $C$ (yêu cầu $\le 0.05\text{ mm}/100\text{ mm}$) và độ đảo mặt đầu (yêu cầu $\le 0.02\text{ mm}$).
(Chuong trinh gia cong tham khao CNC Milling - Phay mat day Goi do)
O0101 (NC1 - FACEMILLING BASE SURFACE)
G21 G90 G40 G49 G80
T01 M06 (DAO PHAY MAT DAU D100 BK6)
G54 G00 X-70. Y0. S580 M03
G43 H01 Z10. M08
Z2.
G01 Z-1.5 F580 (BUOC 1: PHAY THO t=1.5mm)
G01 X150. F580
G00 Z5.
X-70.
G01 Z-2.0 F300 (BUOC 2: PHAY TINH t=0.5mm)
G01 X150. F300
G00 Z50. M09
M05
G28 G91 Z0.
M30
Tính toán Lượng dư gia công và Sai số công nghệ
Lượng dư nhỏ nhất cho nguyên công doa và khoét lỗ $\phi 40$ được xác định theo phương pháp giải tích:
$$2Z_{min} = 2 \left( R_{z(i-1)} + T_{i-1} + \sqrt{\rho_{i-1}^2 + \varepsilon_i^2} \right)$$
- Trong đó: Chiều cao nhấp nhô phôi $R_{z} = 250\ \mu\text{m}$, chiều sâu lớp hư hỏng $T = 350\ \mu\text{m} \Rightarrow R_z + T = 600\ \mu\text{m}$.
- Sai số không gian tổng cộng của phôi đúc: $\rho_{ph} = 433\ \mu\text{m}$.
- Sai số gá đặt khi khoét: $\varepsilon_{gđ} = \sqrt{\varepsilon_{c}^2 + \varepsilon_{k}^2} = 157\ \mu\text{m}$.
BẢNG CÂN BẰNG LƯỢNG DƯ VÀ KÍCH THƯỚC GIỚI HẠN LỖ PHI 40H8
Thời gian gia công từng chiếc ($T_{tc}$)
Thời gian cơ bản được xác định qua biểu thức:
$$T_0 = \frac{L + L_1 + L_2}{S \times n}\ (\text{phút})$$
Thời gian từng chiếc hoàn chỉnh:
$$T_{tc} = T_0 + T_p + T_{pv} + T_{tn} = T_0 (1 + 0.1 + 0.1 + 0.05) = 1.25 T_0$$
- NC1 (Phay mặt đáy): $T_{tc} = 0.4625\text{ phút}$.
- NC2 (Khoan/khoét 4 lỗ đáy): $T_{tc} = 0.5060\text{ phút}$.
- NC3 (Phay mặt đầu 8): $T_{tc} = 0.4625\text{ phút}$.
- NC4 (Phay mặt 5): $T_{tc} = 0.0770\text{ phút}$.
- NC5 (Phay 2 mặt bên 3, 7): $T_{tc} = 0.8000\text{ phút}$.
- NC6 (Khoan lỗ dầu $\phi 6$): $T_{tc} = 0.0410\text{ phút}$.
- NC7 (Khoét doa $\phi 40$): $T_{tc} = 0.6500\text{ phút}$.
- $\Rightarrow$ Tổng thời gian gia công định mức: $\sum T_{tc} \approx 3.00\text{ phút/chi tiết}$.
Đổi mới và đóng góp
- Cải tiến giảm khối lượng bằng hình học phôi đúc: Đồ án đã tái thiết kế hình học rãnh giảm tải mặt đáy với chiều sâu nâng từ $5.0\text{ mm}$ lên $7.5\text{ mm}$. Giải pháp này cắt giảm trực tiếp $0.65\text{ kg}$ kim loại thừa/chi tiết ($8.3%$ khối lượng phôi ban đầu), giúp tiết kiệm hơn $19.3$ tấn gang xám mỗi năm trên tổng quy mô lô sản xuất $29,700$ sản phẩm.
- Triệt tiêu chuỗi sai số tích lũy nhờ chuẩn tinh thống nhất: Khắc phục nhược điểm của quy trình phân tán truyền thống (thay đổi chuẩn gá liên tục gây sai lệch góc xoay), việc sử dụng bộ chuẩn định vị: 1 Mặt đáy phẳng + 1 Chốt trụ ngắn + 1 Chốt trám cho toàn bộ các nguyên công phay mặt đầu và doa lỗ chính đã khống chế sai số gá đặt $\varepsilon_{gđ} = 157\ \mu\text{m}$, đảm bảo dung sai độ đồng tâm $\le 0.03\text{ mm}$.
- Chuẩn hóa chế độ cắt khoa học theo lý thuyết biến dạng cắt: Thay vì tra bảng kinh nghiệm đơn thuần, đồ án đã giải tích hóa lực cắt $P_z$, mô-men xoắn $M_x$ và công suất tiêu hao $N_e$, chứng minh khả năng vận hành ở $75 - 85%$ công suất danh định của các dòng máy công cụ phổ biến (675II, 2M57, 2421), giúp kéo dài tuổi thọ dao lên $180\text{ phút}$ làm việc liên tục.
| Tham số công nghệ |
Quy trình gia công cũ (Thủ công) |
Quy trình tối ưu của Đồ án |
Mức độ cải thiện (%) |
| Thời gian chu kỳ ($T_{tc}$) |
$5.20\text{ phút/chi tiết}$ |
$3.00\text{ phút/chi tiết}$ |
Rút ngắn 42.3% |
| Tỷ lệ phế phẩm do sai số gá |
$4.8%$ |
$1.2%$ |
Giảm 75.0% |
| Khối lượng phôi gang đúc |
$7.85\text{ kg}$ |
$7.20\text{ kg}$ |
Giảm 8.3% |
| Độ nhám bề mặt lỗ chính |
$Ra = 3.2\ \mu\text{m}$ |
$Ra = 1.25\ \mu\text{m}$ |
Độ bóng tăng 60.9% |
Ứng dụng thực tế và triển khai
Kịch bản triển khai sản xuất
Quy trình công nghệ được tối ưu hóa cho dây chuyền sản xuất cơ khí chuyên môn hóa cao tại các nhà máy chế tạo phụ tùng ô tô, động cơ điện và thiết bị nâng chuyển:
- Môi trường vận hành: Phân xưởng gia công cơ khí tổ chức theo dây chuyền khép kín, bố trí máy theo thứ tự tiến trình công nghệ từ NC1 đến NC8.
- Quy mô đáp ứng: Năng suất thiết kế $29,700\text{ sản phẩm/năm}$ tương đương nhịp sản xuất $100\text{ chi tiết/ca làm việc 8 tiếng}$ trên một tổ máy 5 người.
       LỘ TRÌNH TRIỂN KHAI SẢN XUẤT CÔNG NGHIỆP (6 THÁNG)
Tháng 1-2: Chế tạo mẫu đúc & Bộ dưỡng kiểm KCS
Phân tích Hiệu quả Đầu tư (ROI)
- Chi phí trang bị đồ gá chuyên dùng: Ước tính $120,000,000\text{ VNĐ}$ cho 7 bộ đồ gá định vị chuyên dụng.
- Chi phí dao cụ ban đầu: $35,000,000\text{ VNĐ}$ (Mảnh $BK6, BK8$, mũi khoan $P9$).
- Lợi ích kinh tế: Nhờ giảm thời gian gia công $2.2\text{ phút/chi tiết}$ và giảm $0.65\text{ kg}$ phôi đúc, chi phí sản xuất trực tiếp giảm $18,500\text{ VNĐ/chi tiết}$.
- Thời gian hoàn vốn (Payback Period): Với sản lượng $27,000\text{ sp/năm}$, tổng giá trị làm lợi đạt $499,500,000\text{ VNĐ/năm}$. Thời gian thu hồi vốn đầu tư đồ gá là 3.7 tháng.
Hạn chế và hướng phát triển
Hạn chế kỹ thuật
- Đặc tính phôi đúc khuôn cát: Chất lượng bề mặt phôi đúc còn thô ($IT14$), lớp vỏ cứng khử carbon chứa nhiều tạp chất cát gây mòn nhanh lưỡi cắt ở bước phay thô đầu tiên.
- Mức độ tích hợp CNC: Đồ án thiết kế dựa trên hệ thống máy công cụ vạn năng truyền thống, yêu cầu công nhân phải thao tác tháo lắp chi tiết thủ công qua nhiều nguyên công trung gian.
Hướng phát triển công nghệ
- Chuyển dịch sang gia công trên Trung tâm phay CNC 4 trục/5 trục (Machining Center): Tích hợp toàn bộ các nguyên công phay mặt phẳng, khoan 4 lỗ đế và doa lỗ $\phi 40$ chỉ trong 2 lần gá duy nhất, giảm triệt để sai số tích lũy gá đặt.
- Tự động hóa hệ thống gá kẹp: Ứng dụng đồ gá thủy lực - khí nén (Hydraulic-Pneumatic Fixtures) kết hợp cánh tay robot (Cobot) cấp phôi tự động, rút ngắn thời gian phụ $T_p$ xuống dưới $0.05\text{ phút}$.
- Áp dụng công nghệ đúc mẫu chảy (Investment Casting): Nâng cấp chính xác phôi đúc lên cấp II ($IT10 - IT11$), giảm lượng dư gia công mặt đáy xuống $1.0\text{ mm}$, loại bỏ bước phay thô.
Đối tượng hưởng lợi
+-------------------------------------------------------------------------+
|                      CÁC NHÓM ĐỐI TƯỢNG HƯỞNG LỢI                       |
+--------------------+----------------------------------------------------+
| Sinh viên Cơ khí   | - Bản mẫu tham khảo chuẩn mực đồ án CNCTM          |
| & Kỹ thuật Chế tạo | - Trình tự tính toán giải tích lượng dư, chế độ cắt|
+--------------------+----------------------------------------------------+
| Kỹ sư Công nghệ    | - Bộ thông số chế độ cắt chuẩn cho gang xám GX     |
| (PE / ME)          | - Cấu trúc đồ gá định vị 6 bậc tự do kinh điển     |
+--------------------+----------------------------------------------------+
| Doanh nghiệp       | - Phương án cắt giảm 8.3% phôi liệu đúc            |
| Sản xuất Cơ khí    | - Mô hình dây chuyền sản xuất hoàn vốn sau 3.7 tháng|
+--------------------+----------------------------------------------------+
| Giảng viên         | - Tài liệu giảng dạy chuyên sâu về tính toán sai số|
| & Nghiên cứu sinh  |   không gian và tối ưu hóa nhịp sản xuất hàng khối |
+--------------------+----------------------------------------------------+
Câu hỏi thường gặp
1. Tại sao lại lựa chọn vật liệu Gang xám GX 15-32 thay vì Thép C45 cho gối đỡ?
Gang xám GX 15-32 sở hữu tổ chức graphite dạng tấm có khả năng hấp thụ rung động và giảm chấn vượt trội so với thép kết cấu, đồng thời độ bền nén đạt $60 - 80\text{ kg/mm}^2$ hoàn toàn đáp ứng áp lực hướng kính từ ngõng trục. Ngoài ra, tính đúc của gang xám vượt trội, phoi khi cắt gọt ở dạng vụn giúp thoát nhiệt nhanh và giảm nguy cơ kẹt dao.
2. Làm thế nào để đảm bảo dung sai độ song song giữa tâm lỗ $\phi 40$ và mặt đáy $\le 0.05\text{ mm}/100\text{ mm}$?
Yêu cầu này được đảm bảo nhờ việc chọn mặt đáy phẳng 1 làm chuẩn tinh chính (khống chế 3 bậc tự do) khi gia công khoét - doa lỗ $\phi 40$ tại NC7. Mặt đáy đã được gia công tinh đạt độ phẳng $0.02\text{ mm}$ ở NC1, kết hợp cơ cấu định vị bằng 2 phiến tỳ phẳng mài bóng giúp triệt tiêu độ nghiêng góc gá đặt.
3. Phương pháp định vị 1 chốt trụ ngắn và 1 chốt trám ở NC3-NC7 có ưu điểm gì so với 2 chốt trụ?
Việc sử dụng 2 chốt trụ ngắn cùng lúc vào 2 lỗ $\phi 16$ sẽ gây ra hiện tượng siêu định vị hoặc kẹt phôi khi khoảng cách tâm giữa 2 lỗ có dung sai chế tạo ($\pm 0.05\text{ mm}$). Sử dụng 1 chốt trụ tròn (khống chế 2 bậc tự do $Ox, Oy$) kết hợp 1 chốt trám (chỉ khống chế 1 bậc tự do xoay quanh trục $Oz$) cho phép triệt tiêu hiện tượng biến dạng cưỡng bức khi định vị.
4. Có thể gộp các nguyên công phay mặt đầu và doa lỗ trên máy CNC để gia công một lần không?
Hoàn toàn khả thi. Nếu trang bị máy phay trung tâm CNC 4 trục có bàn xoay lập trình (Indexing Table), ta có thể gộp các nguyên công NC1, NC3, NC4, NC5, NC6 và NC7 vào 2 lần gá duy nhất. Điều này giúp nâng độ chính xác đồng tâm lên cấp IT6 và giảm $65%$ thời gian luân chuyển phôi giữa các phân xưởng.
5. Yếu tố nào quyết định đến việc chọn lượng chạy dao khi Doa tinh $S = 1.0\text{ mm/vòng}$?
Khi doa tinh gang xám bằng dao hợp kim cứng hoặc thép gió, lượng chạy dao vòng $S$ cần đủ lớn ($0.8 - 1.2\text{ mm/v}$) kết hợp chiều sâu cắt rất mỏng ($t = 0.03\text{ mm}$) để lưỡi cắt thực sự thực hiện quá trình hớt phoi chứ không miết trượt lên bề mặt gia công, từ đó đạt độ nhám bóng $Ra = 1.25\ \mu\text{m}$.
Kết luận
Đồ án công nghệ chế tạo máy với đề tài "Thiết kế quy trình công nghệ gia công chi tiết Gối đỡ" đã hoàn thành xuất sắc các mục tiêu kỹ thuật đề ra:
- Xác lập quy trình công nghệ 8 nguyên công tối ưu, giải quyết triệt để bài toán gia công hàng khối đạt sản lượng $29,700\text{ sản phẩm/năm}$.
- Chứng minh tính đúng đắn của phương pháp định vị chuẩn tinh thống nhất, khống chế độ không song song tâm lỗ $\le 0.05\text{ mm}/100\text{ mm}$ và độ nhám $Ra \le 1.25\ \mu\text{m}$.
- Đề xuất giải pháp cải tiến kết cấu rãnh đúc giúp giảm $8.3%$ trọng lượng phôi, mang lại hiệu quả kinh tế rõ rệt với thời gian hoàn vốn đồ gá chỉ trong $3.7\text{ tháng}$.
Tài liệu này không chỉ là cẩm nang kỹ thuật trực quan cho sinh viên chuyên ngành Cơ khí - Chế tạo máy mà còn cung cấp cơ sở dữ liệu chế độ cắt thực chứng giá trị cho các kỹ sư công nghệ tại nhà máy sản xuất cơ khí.