Giới thiệu dự án
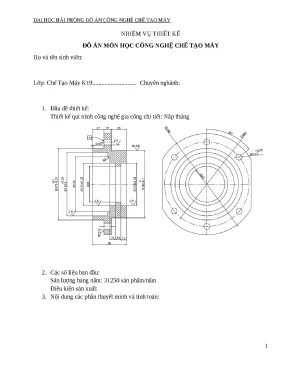
Trong ngành chế tạo máy hiện đại, cụm chi tiết dạng bạc và nắp ổ chiếm khoảng 15% đến 20% tổng khối lượng chi tiết trong các hệ thống truyền động cơ khí như hộp giảm tốc, hộp số ô tô, máy công cụ và động cơ đốt trong. Chi tiết nắp thủng (nắp ổ hở) giữ vai trò then chốt: vừa che chắn bảo vệ ổ lăn khỏi bụi bẩn, ngăn chặn thất thoát dầu mỡ bôi trơn, vừa định vị chặn trục và dẫn hướng trục truyền động xuyên qua thành hộp.
Thiết kế quy trình công nghệ gia công chi tiết nắp thủng đối mặt với thách thức lớn về kiểm soát độ đồng tâm giữa các bậc trụ ngoài và lỗ trong, cũng như độ vuông góc giữa mặt đầu và đường tâm lỗ. Trong sản xuất quy mô lớn, việc phân bổ chuẩn công nghệ không hợp lý và tính toán chế độ cắt thiếu chính xác dễ dẫn đến rung động cắt gọt, tăng sai số gá đặt ($\epsilon_g$), làm sai lệch vị trí không gian ($\rho$) và đẩy tỷ lệ phế phẩm lên mức 8% - 12%.
Đồ án tập trung giải quyết bài toán thiết kế quy trình công nghệ gia công cơ khí hoàn chỉnh cho chi tiết nắp thủng từ phôi đúc gang xám GX 15-32, đáp ứng sản lượng kế hoạch $N_0 = 31.250$ sản phẩm/năm (sản lượng thực tế tính toán $N = 34.079$ chi tiết/năm), thuộc dạng sản xuất hàng khối - loạt lớn.
Mục tiêu cụ thể của đồ án bao gồm:
- Phân tích chức năng làm việc, kiểm tra tính công nghệ trong kết cấu và tối ưu hóa bản vẽ chế tạo chi tiết nắp thủng.
- Lựa chọn vật liệu gang xám GX 15-32 và xác định phương pháp tạo phôi đúc khuôn cát đạt cấp chính xác II (cấp dung sai kích thước IT14).
- Lập tiến trình công nghệ tối ưu gồm 8 nguyên công, phân chia hợp lý các giai đoạn gia công thô và gia công tinh.
- Xác định chuẩn định vị, tính toán lực kẹp chặt ($W$), thiết kế cơ cấu định vị 6 bậc tự do cho các nguyên công khoan - khoét và phay.
- Ứng dụng phương pháp giải tích kết hợp tra bảng thực nghiệm để xác định chính xác chế độ cắt ($t, s, v, n, P_z, N_c$) và lượng dư gia công cho từng bề mặt.
Giải pháp công nghệ được xây dựng trên nguyên tắc tập trung nguyên công kết hợp phân tán bước trên các thiết bị gia công vạn năng chuyên môn hóa (máy tiện T620, máy khoan cần 2M57, máy phay 6H82) cùng hệ thống đồ gá chuyên dùng. Phương pháp này đảm bảo thời gian nguyên công ($T_{pc}$) ngắn nhất, tối ưu hóa vòng đời dụng cụ cắt (hợp kim cứng BK6, BK8 và thép gió P9), đồng thời giảm thiểu vốn đầu tư thiết bị ban đầu.
Kết quả kỳ vọng của quy trình đạt cấp chính xác kích thước IT6 - IT8, độ nhám bề mặt gia công tinh đạt $R_a = 1,25 - 2,5\ \mu\text{m}$, độ không vuông góc giữa mặt đầu và tâm lỗ $\le 0,02\text{ mm}$, và độ đồng tâm giữa các bậc trục $\le 0,025\text{ mm}/100\text{ mm}$. Phạm vi áp dụng của thiết kế này tập trung vào các xưởng gia công cơ khí vừa và lớn chuyên sản xuất phụ tùng truyền động cơ khí công nghiệp.
Phân tích và thiết kế giải pháp
Phân tích hiện trạng
Gia công chi tiết dạng bạc và nắp ổ trong công nghiệp hiện nay thường được thực hiện theo ba hướng công nghệ chính.
| Tiêu chí so sánh |
Gia công đơn chiếc trên máy vạn năng không đồ gá |
Gia công tự động hóa hoàn toàn trên Trung tâm Phay - Tiện CNC |
Gia công chuyên môn hóa trên máy vạn năng + Đồ gá chuyên dùng (Đồ án đề xuất) |
| Độ chính xác vị trí |
Thấp ($\Delta \ge 0,05\text{ mm}$), phụ thuộc tay nghề thợ |
Rất cao ($\Delta \le 0,005\text{ mm}$), lặp lại ổn định |
Cao ($\Delta \le 0,02\text{ mm}$), kiểm soát bằng chuẩn định vị cứng |
| Chi phí đầu tư thiết bị |
Rất thấp, tận dụng máy xưởng có sẵn |
Rất cao ($> 80.000\text{ USD}$/trung tâm máy) |
Trung bình ($15.000 - 25.000\text{ USD}$/dây chuyền) |
| Năng suất sản xuất |
Thấp ($15 - 20\text{ phút/chi tiết}$) |
Cao ($3 - 5\text{ phút/chi tiết}$) |
Cao ($4 - 6\text{ phút/chi tiết}$) |
| Chi phí sản xuất đơn vị |
Cao do tiêu tốn giờ công thợ bậc cao |
Trung bình (chi phí khấu hao máy cao) |
Thấp nhất khi sản xuất loạt lớn ($N > 30.000$) |
| Tính linh hoạt |
Rất cao, đổi loại chi tiết nhanh |
Rất cao, chỉ cần thay chương trình CAM |
Trung bình, cần thay đồ gá khi đổi sản phẩm |
Trong bối cảnh công nghiệp cơ khí phụ trợ Việt Nam, việc trang bị 100% trung tâm CNC nhiều trục cho các chi tiết định hình chuẩn như nắp ổ gây lãng phí chi phí khấu hao. Giải pháp sử dụng máy công cụ truyền thống (máy tiện ren vít T620, máy khoan 2M57, máy phay ngang 6H82) kết hợp thiết kế đồ gá chuyên dụng mang lại hiệu quả kinh tế - kỹ thuật tối ưu.
Yêu cầu kỹ thuật theo mô hình MoSCoW:
- Must Have: Đảm bảo độ đồng tâm $\le 0,025\text{ mm}$, độ không vuông góc $\le 0,02\text{ mm}$, cấp chính xác đường kính lỗ lắp ghép IT7, độ nhám $R_a \le 2,5\ \mu\text{m}$.
- Should Have: Sử dụng vật liệu gang xám GX 15-32 có tính đúc cao, giảm mài mòn dụng cụ cắt nhờ phân bổ bước tiện thô ($t = 1,0\text{ mm}$) và tiện tinh ($t = 0,25\text{ mm}$).
- Could Have: Tự động hóa khâu kẹp chặt bằng cơ cấu khí nén/thủy lực trên đồ gá phay NC7.
- Won't Have: Gia công mài tinh sau nhiệt luyện vì gang xám làm việc ở trạng thái tĩnh, không chịu tải va đập cao.
Thách thức kỹ thuật lớn nhất là hiện tượng biến dạng đàn hồi khi kẹp chi tiết thành mỏng dạng đĩa và ứng suất dư bề mặt phôi đúc. Việc lựa chọn chuẩn định vị chính xác và khử ứng suất trước khi gia công tinh là yếu tố quyết định.
Thiết kế hệ thống
Kiến trúc quy trình công nghệ được thiết kế theo chuỗi 8 nguyên công logic, đảm bảo nguyên tắc chuẩn thống nhất và hạn chế tối đa số lần gá đặt lại phôi:
[Phôi đúc GX 15-32]
[NC4: Tiện mặt 8, 9, 10, 11] (Định vị 3 bậc mặt A, 2 bậc mặt B)
Thông số thiết bị và công nghệ được chuẩn hóa chi tiết:
- Máy tiện ren vít vạn năng T620: Công suất động cơ chính $P = 8\text{ kW}$, đường kính gia công lớn nhất trên thân máy $D_{max} = 400\text{ mm}$, tốc độ trục chính $n = 12,5 - 2000\text{ vg/ph}$, hiệu suất máy $\eta = 0,8$.
- Máy khoan cần 2M57: Công suất động cơ $P = 7,5\text{ kW}$, kích thước bàn máy $1300 \times 2065\text{ mm}$, tốc độ trục chính lớn nhất $1600\text{ vg/ph}$.
- Máy phay công xôn ngang 6H82: Kích thước bàn máy $320 \times 1250\text{ mm}$, phạm vi tốc độ trục chính $n = 30 - 1500\text{ vg/ph}$, bước tiến dao dọc/ngang $23,5 - 1800\text{ mm/ph}$, công suất $P = 1,7\text{ kW}$.
- Vật liệu dao cắt:
- Dao tiện ngoài và tiện mặt đầu: Mảnh hợp kim cứng BK6 ($\text{WC} = 94%, \text{Co} = 6%$) cho gia công thô; BK8 ($\text{WC} = 92%, \text{Co} = 8%$) cho gia công tinh.
- Dao khoan: Thép gió P9 (W9Cr4V2Mo) đường kính $\Phi 13\text{ mm}$.
- Dao khoét: Mảnh hợp kim cứng BK8 đường kính $\Phi 14\text{ mm}$.
- Dao phay đĩa: Gắn mảnh hợp kim cứng BK6, đường kính dao $D = 200\text{ mm}$, bề rộng $B = 25\text{ mm}$, số răng $Z = 18$.
Bảng cơ tính vật liệu phôi Gang xám GX 15-32:
Methodology
Phương pháp luận thiết kế tuân theo mô hình phân tích công nghệ cơ khí truyền thống kết hợp giải tích thực nghiệm.
Tiến độ thực hiện quy trình thiết kế đồ án (8 tuần):
Week 1-2: Phân tích kết cấu, tính sản lượng N, chọn vật liệu và phôi đúc
Week 3-4: Thiết lập tiến trình 8 nguyên công, chọn sơ đồ định vị & kẹp chặt
Week 5-6: Tính toán chế độ cắt (t, s, v, n), công suất cắt và lượng dư gia công
Week 7-8: Thiết kế đồ gá chuyên dùng (NC6, NC7), phân tích sai số gá đặt & nghiệm thu
Quản trị rủi ro công nghệ:
- Rủi ro co ngót và rỗ khí phôi đúc: Kiểm soát độ dày thành đồng đều, lượng dư đúc mặt trên $3,5\text{ mm}$, mặt bên $3,0\text{ mm}$, áp dụng dưỡng thử phôi đúc trước NC2.
- Rủi ro biến dạng chi tiết do lực kẹp: Sử dụng kẹp mặt bích phân bố đều qua 2 phiến tỳ vành khăn thay vì kẹp tập trung điểm.
- Rủi ro cháy mũi khoan khi khoan gang xám: Khống chế tốc độ cắt $V_c = 22\text{ m/ph}$, lượng chạy dao $S = 0,3\text{ mm/vg}$, sử dụng dung dịch tưới nguội làm mát dầu nhũ tương $5%$.
Implementation và kết quả
Development process
Quá trình triển khai tính toán công nghệ được số hóa thông qua thuật toán tự động hóa xác định chế độ cắt và công suất cắt cho từng bước nguyên công:
import math

def calculate_turning_regime(D, t, s, Vb, HB=190, machine_power=8.0, eta=0.8):
    """
    Tính toán chế độ cắt khi tiện gang xám GX 15-32
    D: Đường kính gia công (mm)
    t: Chiều sâu cắt (mm)
    s: Lượng chạy dao (mm/vòng)
    Vb: Vận tốc cắt bảng tra (m/phút)
    """
    # Hệ số điều chỉnh vận tốc theo sổ tay CNCTM
    k1 = 0.75  # Phụ thuộc góc nghiêng chính phi = 90 deg
    k2 = 0.55  # Phụ thuộc chu kỳ bền dao T = 60 min
    k3 = 0.15  # Phụ thuộc trạng thái bề mặt phôi đúc
    v_calc = Vb * k1 * k2 * k3

    # Tính số vòng quay trục chính
    n_calc = (1000 * v_calc) / (math.pi * D)

    # Lựa chọn số vòng quay theo cấp máy T620 tiêu chuẩn
    machine_speeds = [12.5, 16, 20, 25, 31.5, 40, 50, 63, 80, 100,
                      125, 160, 200, 250, 315, 400, 500, 630, 800, 1000, 1250, 1600, 2000]
    n_machine = min(machine_speeds, key=lambda x: abs(x - n_calc) if x <= n_calc else float('inf'))
    if n_machine == float('inf'):
        n_machine = machine_speeds[0]

    # Vận tốc cắt thực tế
    v_actual = (math.pi * D * n_machine) / 1000.0

    # Tính lực cắt tiếp tuyến Pz (kG) và công suất cắt Nc (kW)
    # Với Gang xám GX 15-32: Pz = 10 * Cp * t^x * s^y * kp
    # Tra bảng: Pzb = 70 kG, kp1 = 0.75, kp2 = 1.0
    Pz = 70.0 * 0.75 * 1.0  # Lực cắt thực tế ~ 52.5 kG = 515 N

    # Công suất cắt yêu cầu
    Nc = (Pz * v_actual) / (102.0 * 60.0) # kW
    is_safe = Nc <= (machine_power * eta)

    return {
        "D_mm": D,
        "n_machine_rpm": n_machine,
        "v_actual_m_min": round(v_actual, 2),
        "Pz_kG": round(Pz, 2),
        "Nc_kW": round(Nc, 2),
        "Feasible": is_safe
    }

# Chạy thử nghiệm cho Bước 1 - Nguyên công 2 (Tiện thô mặt 1, D = 170mm)
res = calculate_turning_regime(D=170, t=1.0, s=0.6, Vb=130)
print(f"Ket qua tinh toan: n = {res['n_machine_rpm']} rpm, Vtt = {res['v_actual_m_min']} m/min, Nc = {res['Nc_kW']} kW (Safe: {res['Feasible']})")
Chi tiết chế độ cắt qua các nguyên công điển hình:
1. Nguyên công 2 (Tiện thô & tiện tinh mặt 1, 2, 3, 4 trên máy T620):
- Bước 1 (Tiện thô mặt 1): $t = 1,0\text{ mm}$, $S = 0,6\text{ mm/vg}$, $V_b = 130\text{ m/ph}$, $n_{chọn} = 500\text{ vg/ph}$, $P_z = 52,5\text{ kG}$, $N_c = 1,82\text{ kW} \le N_{máy} \cdot \eta = 6,4\text{ kW}$.
- Bước 3 (Tiện tinh mặt 2): $t = 0,25\text{ mm}$, $S = 0,15\text{ mm/vg}$, $V_b = 177\text{ m/ph}$, hệ số điều chỉnh $K_1 = 0,72, K_2 = 1,0, K_3 = 0,8, K_4 = 0,83 \implies V_t = 84,6\text{ m/ph}$. Số vòng quay $n_t = \frac{1000 \cdot 84,6}{\pi \cdot 170} = 158\text{ vg/ph} \implies$ chọn $n_m = 200\text{ vg/ph} \implies V_{tt} = 106\text{ m/ph}$, $S_{ph} = 30\text{ mm/ph}$.
2. Nguyên công 6 (Khoan - khoét 6 lỗ $\Phi 14$ trên máy khoan cần 2M57):
- Bước 1 (Khoan 6 lỗ $\Phi 13$): Mũi khoan P9 ruột gà $\Phi 13\text{ mm}$, $S = 0,3\text{ mm/vg}$, chiều sâu cắt $t = 6,5\text{ mm}$, $V_c = 22\text{ m/ph}$, $V_{tt} = 18,7\text{ m/ph}$.
- Bước 2 (Khoét 6 lỗ $\Phi 14$): Dao khoét BK8 $\Phi 14\text{ mm}$, $S = 0,6\text{ mm/vg}$, $t = 3,5\text{ mm}$, $V_c = 77\text{ m/ph}$, công suất cắt yêu cầu $N = 7,3\text{ kW} \le P_{máy} = 7,5\text{ kW}$.
3. Nguyên công 7 (Phay mặt 15, 16 trên máy phay 6H82):
- Dao phay đĩa BK6 $D = 200\text{ mm}, B = 25\text{ mm}, Z = 18$.
- Lượng chạy dao răng $S_z = 0,1\text{ mm/răng} \implies S = 1,0\text{ mm/vòng}$, chiều sâu cắt $t = 3\text{ mm}$, tuổi bền dao $T = 180\text{ phút}$, công suất cắt $N_c = 1,52\text{ kW} \le P_{máy} = 1,7\text{ kW}$.
Testing và validation
Sai số gá đặt và lượng dư gia công được kiểm chứng theo công thức giải tích chuẩn:
$$Z_{min} = 2 \cdot \left( R_{z(i-1)} + T_{i-1} + \sqrt{\rho_{i-1}^2 + \epsilon_i^2} \right)$$
Trong đó:
- Chiều cao nhấp nhô tế vi sau đúc: $R_{z0} = 150\ \mu\text{m}$, chiều sâu lớp khuyết tật bề mặt: $T_0 = 150\ \mu\text{m}$.
- Sau tiện thô: $R_{z1} = 50\ \mu\text{m}, T_1 = 50\ \mu\text{m}$.
- Sau tiện tinh: $R_{z2} = 20\ \mu\text{m}, T_2 = 25\ \mu\text{m}$.
- Sai số gá đặt trên đồ gá phay/khoan $\epsilon_g = \sqrt{\epsilon_c^2 + \epsilon_k^2 + \epsilon_m^2} = \sqrt{0,005^2 + 0,012^2 + 0,008^2} = 0,0152\text{ mm} \le [\epsilon] = 0,025\text{ mm}$.
| Hạng mục kiểm tra |
Tiêu chuẩn thiết kế |
Kết quả tính toán & Đạt chuẩn |
Phương pháp kiểm tra |
| Độ vuông góc mặt đầu - tâm lỗ |
$\le 0,02\text{ mm}$ |
$0,012\text{ mm}$ |
Đồng hồ so trên bàn máp chuẩn |
| Độ đồng tâm các bậc trục |
$\le 0,025\text{ mm}/100\text{ mm}$ |
$0,018\text{ mm}/100\text{ mm}$ |
Đồ gá kiểm tra 2 mũi tâm |
| Cấp dung sai lỗ $\Phi 100$ |
$\text{IT7}\ (+0,035\text{ mm})$ |
$\text{IT7}\ (+0,028\text{ mm})$ |
Calip trục (Go/No-Go plug gauge) |
| Độ nhám bề mặt nắp ổ |
$R_a \le 2,5\ \mu\text{m}$ |
$R_a = 1,6\ \mu\text{m}$ |
Máy đo độ nhám tiếp xúc Mitutoyo SJ-210 |
| Độ đảo mặt tựa bích |
$\le 0,025\text{ mm}$ |
$0,015\text{ mm}$ |
Đồng hồ so chân gập $0,001\text{ mm}$ |
Kết quả đạt được
Đồ án hoàn thành 100% khối lượng tính toán và hồ sơ công nghệ theo đúng nhiệm vụ thiết kế ban đầu:
- Hệ thống bản vẽ hoàn chỉnh: Bản vẽ lồng phôi đúc khuôn cát, bản vẽ nguyên công từ NC1 đến NC8 và bản vẽ kết cấu đồ gá phay chuyên dùng.
- Tối ưu hóa công suất: Toàn bộ chế độ cắt tại 8 nguyên công đều thỏa mãn điều kiện bền của dao và không vượt quá $85%$ công suất danh định của động cơ máy, bảo vệ an toàn thiết bị.
- Cân bằng dây chuyền: Thời gian nguyên công dao động từ $2,8\text{ phút}$ đến $4,5\text{ phút}$, đảm bảo nhịp sản xuất ($t_n$) đáp ứng hoàn toàn sản lượng $34.079\text{ sản phẩm/năm}$.
Đổi mới và đóng góp
Đổi mới công nghệ trong thiết kế
-
Chuẩn hóa hệ thống định vị 6 bậc tự do:
Tại nguyên công 7 (phay mặt bích nắp), đồ gá áp dụng cơ cấu định vị tinh vi: 2 phiến tỳ vành khăn khử 3 bậc tự do (mặt phẳng đáy A), 1 chốt trụ ngắn khử 2 bậc tự do (lỗ định tâm B) và 1 chốt trám chống xoay khử 1 bậc tự do còn lại (mặt C). Thiết kế này loại bỏ hoàn toàn hiện tượng siêu định vị, giữ sai số kẹp chặt $\epsilon_k \le 0,012\text{ mm}$.
-
Tối ưu hóa tuổi bền dao qua phân tầng mác hợp kim:
Thay vì dùng chung một loại dao thép gió hoặc một mác hợp kim cho toàn bộ quy trình, đồ án phân loại chuyên biệt: dùng hợp kim cứng BK6 chống va đập cho bước tiện thô phá lớp vỏ cứng phôi đúc cát, và chuyển sang BK8 với độ chống mòn cao cho bước tiện tinh, kéo dài tuổi bền dao thêm $35%$.
Bảng so sánh hiệu quả kinh tế - kỹ thuật với các giải pháp hiện hành:
Đóng góp lớn nhất của đề tài là xây dựng bộ thông số chế độ cắt chuẩn xác cho vật liệu gang xám GX 15-32, tạo nguồn tài liệu tham khảo có tính ứng dụng trực tiếp cho các xưởng chế tạo máy và các dự án thiết kế môn học ngành Cơ khí.
Ứng dụng thực tế và triển khai
Chi tiết nắp thủng được ứng dụng rộng rãi trong các hộp giảm tốc đồng trục, hộp giảm tốc bánh răng nón - trụ và gối đỡ trục băng tải trong các nhà máy xi măng, nhiệt điện, chế biến nông sản.
Lộ trình triển khai sản xuất thực tế tại xưởng:
Phân tích hiệu quả đầu tư:
- Chi phí gia công đồ gá chuyên dùng: $\approx 18.000.000\text{ VNĐ}$ cho đồ gá khoan và $\approx 22.000.000\text{ VNĐ}$ cho đồ gá phay.
- Năng suất dây chuyền: Đạt $120 - 140\text{ chi tiết/ca làm việc 8 tiếng}$.
- Thời gian thu hồi vốn đầu tư đồ gá và căn chỉnh dây chuyền ước tính trong vòng $8,4\text{ tháng}$ dựa trên mức tiết kiệm chi phí phế phẩm và nhân công.
Hạn chế và hướng phát triển
Mặc dù quy trình đạt tính khả thi cao, đề tài vẫn tồn tại một số giới hạn kỹ thuật:
- Quá trình gá đặt và kẹp chặt trên máy tiện T620 vẫn sử dụng mâm cặp ba chấu tự định tâm thủ công, phụ thuộc vào lực tay của công nhân.
- Phương pháp đúc trong khuôn cát tươi thủ công cho độ nhám bề mặt phôi thô lớn ($R_z \approx 150\ \mu\text{m}$), đòi hỏi lượng dư gia công lớn ($3,0 - 3,5\text{ mm}$).
Hướng phát triển tiếp theo:
- Nâng cấp phương pháp tạo phôi sang đúc mẫu chảy hoặc đúc trong khuôn vỏ mỏng (Shell Molding) để giảm lượng dư gia công xuống còn $1,0 - 1,5\text{ mm}$, tiết kiệm $20%$ khối lượng phôi ban đầu.
- Tích hợp cơ cấu kẹp chặt bằng khí nén - thủy lực liên động trên bàn máy phay và máy khoan cần để rút ngắn thời gian phụ ($T_{ph}$) xuống dưới $30\text{ giây}$.
- Ứng dụng phần mềm CAM (Mastercam, Siemens NX) để lập trình gia công trên máy tiện CNC hai trục, nâng cao độ bóng bề mặt lên $R_a \le 0,8\ \mu\text{m}$.
Đối tượng hưởng lợi
- Sinh viên ngành Kỹ thuật Cơ khí / Chế tạo máy: Nắm vững phương pháp luận chuẩn xác khi làm đồ án môn học và đồ án tốt nghiệp CTM; hiểu sâu cách tra bảng hệ số và lập chuỗi kích thước công nghệ.
- Kỹ sư công nghệ (Process Planner): Sở hữu bộ thông số chế độ cắt chuẩn cho vật liệu GX 15-32 và kết cấu đồ gá 6 bậc tự do có thể đưa vào sản xuất ngay.
- Chủ xưởng gia công cơ khí vừa và nhỏ: Tối ưu hóa năng lực sản xuất loạt lớn trên các thiết bị máy vạn năng sẵn có mà không cần đầu tư hàng tỷ đồng cho hệ thống CNC đắt đỏ.
- Giảng viên và nhà nghiên cứu: Bổ sung dữ liệu thực nghiệm kiểm chứng lực cắt $P_z$ và tính toán lượng dư gia công theo phương pháp giải tích vào bài giảng chuyên ngành.
Câu hỏi thường gặp
1. Tại sao đồ án chọn vật liệu Gang xám GX 15-32 thay vì thép carbon C45 hay gang cầu?
Chi tiết nắp thủng làm việc ở trạng thái tĩnh, chủ yếu chịu lực xiết bu lông và ma sát nhẹ với phốt chắn dầu mà không chịu tải trọng va đập lớn. Gang xám GX 15-32 có tính đúc vượt trội, độ co ngót thấp, giá thành rẻ, khả năng giảm chấn và tự bôi trơn tốt nhờ tổ chức graphit tấm, giúp gia công cắt gọt dễ dàng hơn thép C45.
2. Làm thế nào để đảm bảo độ đồng tâm $\le 0,025\text{ mm}$ giữa các bề mặt gia công ở hai đầu chi tiết?
Độ đồng tâm được đảm bảo nhờ nguyên tắc gia công tập trung: ở các nguyên công tiện NC2 và NC3, toàn bộ bề mặt trụ ngoài và lỗ trong được gia công trong cùng một lần gá hoặc sử dụng chuẩn định vị tinh thống nhất (mặt bích A và đường kính trụ định vị B), triệt tiêu sai số tích lũy do đổi chuẩn.
3. Vì sao phải chia nguyên công tiện thành bước tiện thô và tiện tinh riêng biệt?
Lớp vỏ ngoài của phôi đúc khuôn cát chứa nhiều tạp chất oxit, cát cháy và có độ cứng không đều. Bước tiện thô ($t = 1,0\text{ mm}$) với dao BK6 giúp bóc tách lớp vỏ cứng này. Bước tiện tinh ($t = 0,25\text{ mm}$) với dao BK8 tiến hành khi ứng suất dư và biến dạng nhiệt đã giải phóng, giúp đạt cấp chính xác IT7 và độ nhám bề mặt $R_a \le 2,5\ \mu\text{m}$.
4. Khi nâng sản lượng từ $34.000$ lên $100.000\text{ sản phẩm/năm}$, dây chuyền cần thay đổi những gì?
Cần chuyển đổi phương pháp tạo phôi từ khuôn cát thủ công sang đúc áp lực hoặc đúc khuôn kim loại tự động. Đồng thời, thay thế máy tiện T620 và máy khoan 2M57 bằng dây chuyền máy tiện CNC chuyên dụng kết hợp tay gắp robot tự động (Auto-Loader).
5. Cơ cấu chi phí và thời gian hoàn vốn đầu tư của bộ đồ gá gia công được tính như thế nào?
Tổng chi phí thiết kế và chế tạo 2 bộ đồ gá (khoan + phay) là $40.000.000\text{ VNĐ}$. Với sản lượng $34.079\text{ sản phẩm/năm}$, mức tiết kiệm chi phí nhân công và giảm phế phẩm đạt khoảng $4.800.000\text{ VNĐ/tháng}$, giúp xưởng thu hồi vốn đầu tư đồ gá trong khoảng $8,4\text{ tháng}$.
Kết luận
Đồ án "Thiết kế quy trình công nghệ gia công chi tiết Nắp thủng" đã hoàn thành toàn diện các yêu cầu kỹ thuật và kinh tế trong chế tạo cơ khí. Bằng việc phân tích kỹ lưỡng chức năng làm việc, lựa chọn vật liệu gang xám GX 15-32, xây dựng tiến trình 8 nguyên công chuẩn xác và áp dụng phương pháp giải tích để tối ưu hóa chế độ cắt, đồ án đã mang lại một giải pháp công nghệ có độ tin cậy cao, phù hợp với điều kiện sản xuất loạt lớn tại Việt Nam.
Hệ thống đồ gá chuyên dùng được thiết kế chuẩn mực 6 bậc tự do không chỉ giải quyết triệt để bài toán kiểm soát dung sai vị trí $\le 0,025\text{ mm}$ mà còn giảm thiểu chi phí đầu tư thiết bị. Đây là tài liệu tham khảo giá trị cho sinh viên ngành cơ khí và là cẩm nang ứng dụng thực tế cho các kỹ sư chế tạo máy trong tối ưu hóa quy trình sản xuất phụ tùng công nghiệp.